WELDING
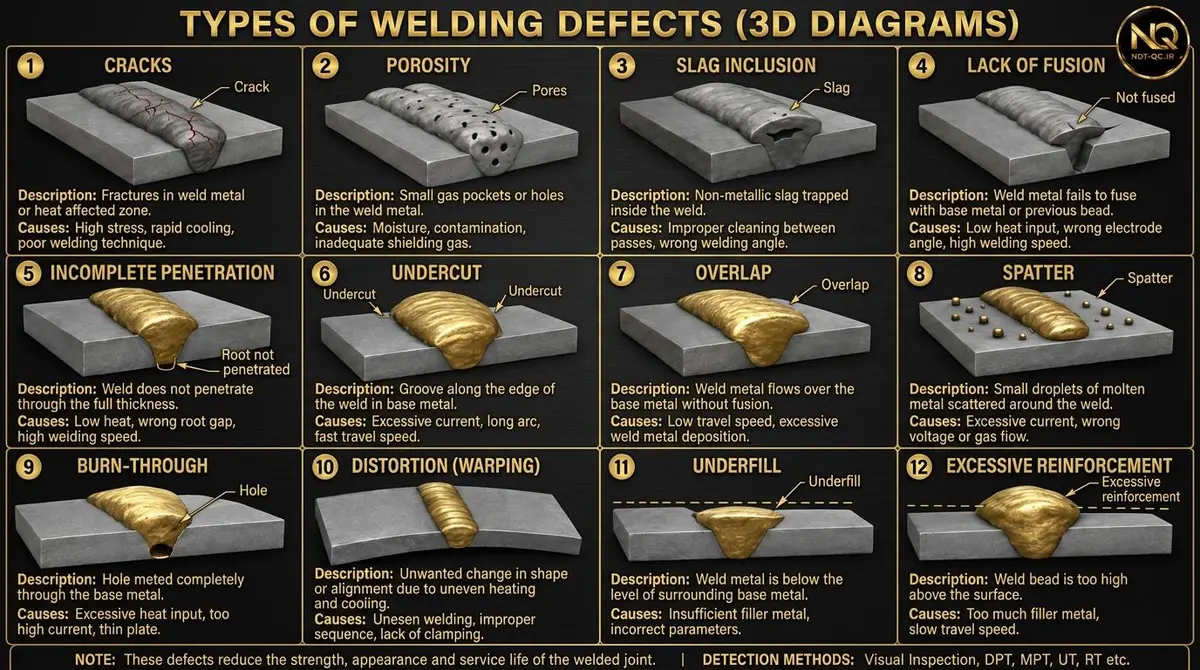
Types of Welding Defects (3D Diagrams)
انواع عیوب جوشکاری
عیوب جوشکاری ناپیوستگیهایی در فلز جوش، فلز پایه یا HAZ هستند که میتوانند بر استحکام، یکپارچگی و عمر سرویس اتصال تأثیر بگذارند. پذیرش یا رد هر عیب باید بر اساس کد، مشخصات پروژه و معیارهای پذیرش انجام شود.
- ترک (Crack) — بحرانیترین عیب؛ طولی، عرضی، گرم یا سرد
- تخلخل (Porosity) — حفرههای گازی در فلز جوش
- آخال سرباره (Slag Inclusion) — مواد غیرفلزی محبوس در جوش
- عدم ذوب (Lack of Fusion) — عدم یکپارچگی با فلز پایه یا پاس قبلی
- عدم نفوذ (Incomplete Penetration) — نفوذ ناکافی در ریشه
- بریدگی کناره، رویهمافتادگی، پاشش، سوختگی، اعوجاج، کمبود فلز و تقویت بیش از حد
روشهای تشخیص: VT، PT/DPT، MT/MPT، UT، RT
وجود ناپیوستگی لزوماً به معنی مردود بودن نیست؛ ارزیابی بر اساس Acceptance Criteria پروژه است.
وجود ناپیوستگی لزوماً به معنی مردود بودن نیست؛ ارزیابی بر اساس Acceptance Criteria پروژه است.